
칼날 기술 / 적용 가이드 / 연포장
절단면과 장력을 안정시키는 BOPP 필름 슬리팅
BOPP 필름은 얇고 배향성이 있어 폭 가공 중 장력 불균형, 절단면 발열과 정전기에 민감합니다. 필름 두께와 표면 처리를 원단 경로, 완성 레인 폭, 권취 방식 및 컬이나 파단이 시작되는 정확한 위치와 함께 검토해야 합니다.
업데이트
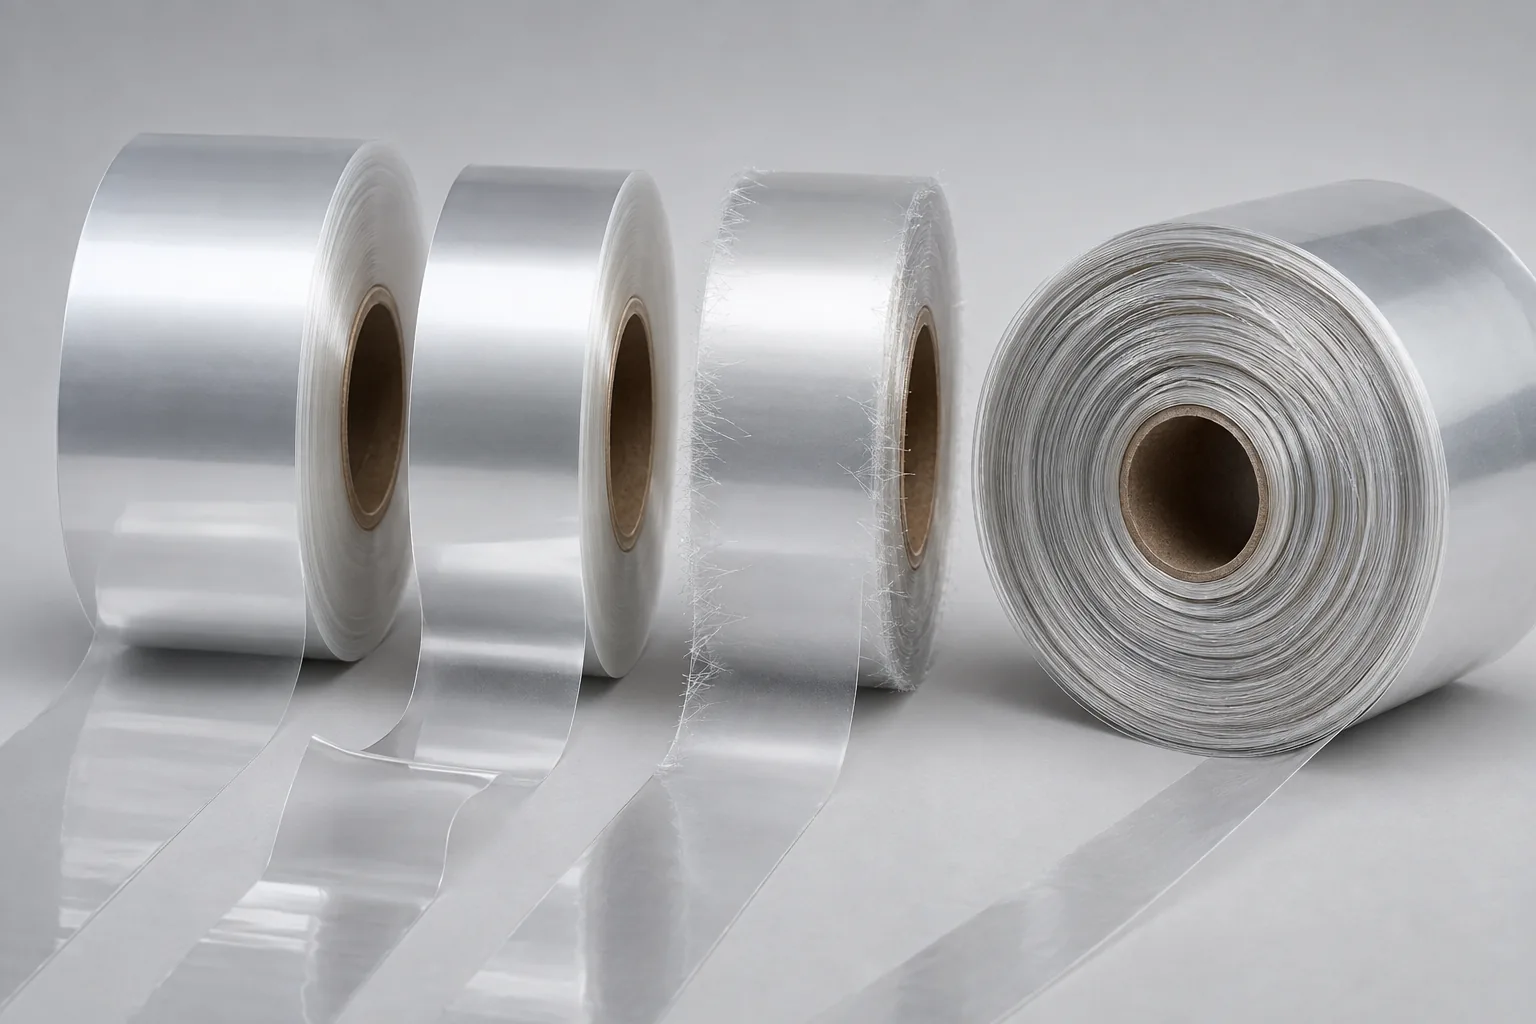
이 절단 용도가 적용되는 공정
인쇄 포장 원단 레인 분리
인쇄된 BOPP 레인을 완성 릴 폭으로 슬리팅하며 절단면은 인쇄 도안, 맞춤 표시와 밀봉 영역 바깥에 유지합니다.
적층 등급 BOPP 롤 준비
투명 또는 처리된 필름은 접착 라미네이션 전에 변환되며, 표면 상태와 가장자리 잔해가 후속 접착에 영향을 미칠 수 있습니다.
좁은 라벨 및 오버랩 릴 변환
마스터 롤을 소폭 롤로 나누며, 절단면 컬, 블로킹 또는 텔레스코핑 없이 안정적으로 주행하고 풀려야 합니다.
필요한 절단 결과 정의
- 다음 인쇄, 라미네이팅 또는 밀봉 단계를 위해 슬릿 가장자리를 충분히 평평하게 유지하십시오.
- 얇은 원단에서 폭 방향 장력이 변해도 레인 폭을 유지합니다.
- 투명하고 처리된 표면에서 정전기에 끌리는 입자를 제한하세요.
- 롤 단면이 정렬되고 장력이 균일한 소폭 롤을 권취합니다.
칼날 교체 전에 진단할 문제
분리 직후 가장자리 컬이 발생함
레인별 배향 방향, 두께, 표면 처리, 원단 장력, 슬릿 폭, 절단부 측압과 컬 방향을 비교합니다.
인쇄 맞춤 기준에 대해 원단이 좌우로 흔들림
에지-가이드 기준, 언와인드 정렬, 롤러 상태, 장력 차단, 스플라이스 통로 및 슬릿 포인트 전 측면 이동을 검토합니다.
미세한 필름 수염이나 가장자리 균열이 나타납니다.
필름 취성, 게이지 프로필, 처리, 가장자리 지지, 중첩 또는 침투, 속도, 정적 및 각 결함의 시작 위치를 검사합니다.
권취 중 또는 권취 후 좁은 릴의 텔레스코핑
코어 정렬, 차동 권선, 장력 테이퍼, 닙, 슬릿 폭 순서, 롤 경도 및 보관 온도를 확인합니다.
검토할 수 있는 칼날 형상
| 가능한 칼날 형상 | 검토 가능한 조건 | 반드시 확인할 사항 |
|---|---|---|
| 원형 전단 슬리팅 | 중첩 및 측면 하중이 안정적으로 유지될 수 있는 연속 분리 지원을 고려하십시오. | 필름 두께, 원단 방향, 겹침량, 홀더 런아웃, 회전 방향과 승인된 결합 치수를 확인합니다. |
| 면도날식 슬리팅 | 설치된 원단 경로가 해당 BOPP 등급에 충분한 지지와 낮은 절단 저항을 제공할 때만 적용합니다. | 진입부 형상, 지지 배치, 필름 표면 처리, 속도, 이물 허용 기준과 대표 양산 롤을 확인합니다. |
기술 검토에 필요한 정보
정확한 칼날 명칭을 모르셔도 됩니다. 피절단재, 장비, 현재 사용 중인 칼날과 필요한 절단 결과에 관해 확보된 정보를 보내 주시면 도면 또는 샘플을 기준으로 적용 조건을 검토합니다.
- BOPP 유형, 방향, 게이지 범위 및 게이지 프로필
- 각 면의 처리, 코팅, 인쇄 또는 일반 표면
- 마스터 롤 폭, 직경, 코어 및 롤 경도 범위
- 레인 배치, 완성 폭, 공차 및 인쇄 맞춤 여백
- 라인 속도, 원단 장력, 가이드 위치와 원단 경로
- 되감기 방법, 텐션 테이퍼, 닙 및 대상 릴 직경
- 레인별 컬, 미세 돌기, 균열과 텔레스코핑 사진
- 현재 슬리팅 장비 결합부, 세척·정전기 제어, 생산량 및 승인 샘플
이 절단 용도에 관한 질문
번갈아 배치된 BOPP 레인이 서로 다른 방향으로 휘는 이유는 무엇입니까?
각 레인은 서로 다른 장력, 처리, 게이지 프로필 또는 절단 측 힘을 상속받을 수 있습니다. 설정을 변경하기 전에 마스터 롤 전체에 레인 위치와 컬 방향을 표시하십시오.
인쇄 원단의 트리밍 여백은 어떻게 지정해야 합니까?
인쇄 도안 기준점, 측정된 맞춤 편차, 원단의 좌우 이동량과 완성 폭 공차를 사용합니다. 인쇄되지 않은 명목 경계만으로는 안전한 슬리팅 위치를 정할 수 없습니다.
코로나 치료가 슬리팅 리뷰에 영향을 미치나요?
치료는 특히 권선 및 가이드 표면 근처에서 표면 마찰과 정적 동작을 변화시킬 수 있습니다. 처리된 면 방향과 변환 시 재료 상태를 제공합니다.
좁은 릴 감기 시험 중에 무엇을 기록해야 합니까?
다음 프로세스에서 레인 폭, 가장자리 말림, 릴 페이스 정렬, 롤 경도, 텔레스코핑, 차단, 장력 설정 및 풀기 동작을 기록합니다.
하나의 BOPP 설정으로 모든 게이지와 코팅을 다룰 수 있습니까?
아니요. 도면이 승인되기 전에 게이지, 방향, 처리, 코팅, 속도, 권선 및 장비 인터페이스를 생산 샘플과 비교해야 합니다.
관련 제품 및 서비스 정보
- 깨끗하고 좁은 릴용 PET 필름 슬리팅 - PET 필름 웹 · 정밀 슬리팅
- 나일론 레토르트 필름: 롤 슬리팅 — 질긴 층의 가장자리 제어 - 나일론 레토르트 파우치 필름 · 롤 슬리팅
- 증착 PET: 롤 슬리팅 — 증착층과 가장자리 보호 - 포장용 증착 PET 필름 · 롤 슬리팅
맞춤형 절단 칼날 기술 검토 요청
피절단재 세부 정보, 장비 또는 칼날 홀더 정보, 현재 칼날의 사진이나 샘플, 필요 수량과 현재 절단 문제의 사례를 보내 주십시오. 최종 치수, 재질, 날 형상과 공차는 승인된 요구사항을 기준으로 확인합니다.