
칼날 기술 / 적용 가이드 / 필름 변환
깨끗하고 좁은 릴용 PET 필름 슬리팅
PET 필름은 치수 안정성이 높지만 원단 지지가 부족하거나 오염되면 절단면이 날카롭게 솟거나 취성 파편과 표면 긁힘이 생길 수 있습니다. 필름 두께, 코팅, 광학면, 장력과 후공정 요구 사항을 목표 절단면 품질에 맞춰 검토해야 합니다.
업데이트
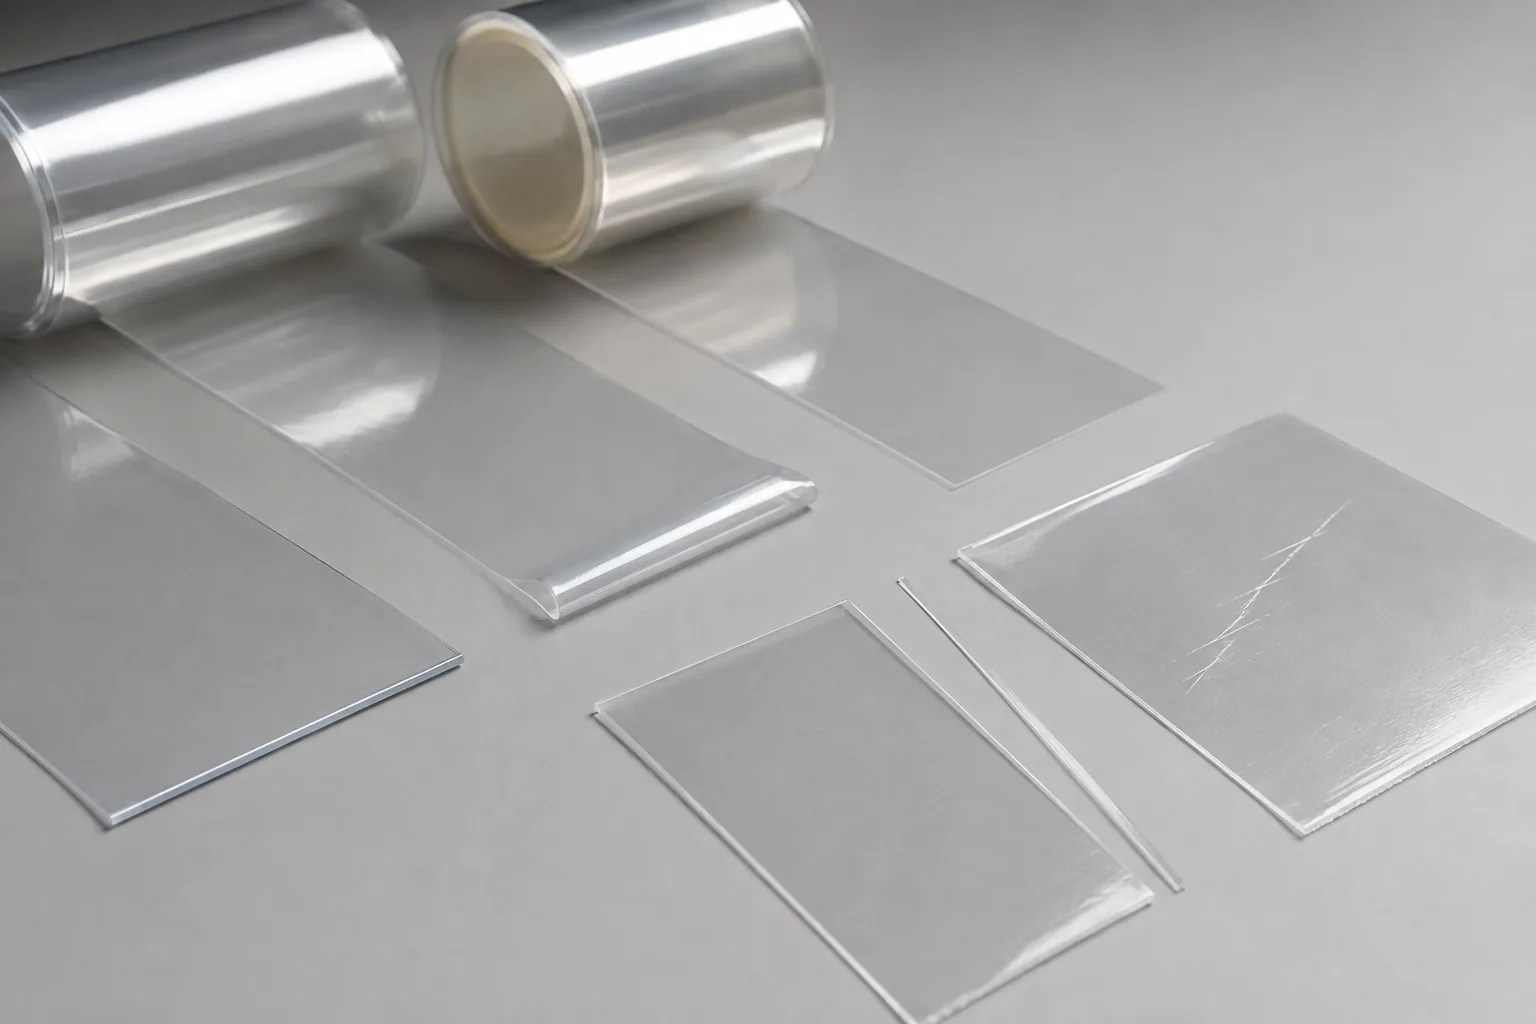
이 절단 용도가 적용되는 공정
이형 필름 좁은 릴 변환
실리콘 코팅 PET 이형 필름은 코팅 연속성과 릴 청결성을 보호하면서 접착 및 복합 공정을 위해 절단됩니다.
광학 및 그래픽 필름 준비
투명·무광·표면 처리 PET 원단은 표면 긁힘, 이물과 육안 절단면 결함을 엄격히 관리하면서 지정 폭으로 가공합니다.
피드 릴 인쇄 및 라미네이팅
PET 마스터 롤은 라인에 바로 사용할 수 있는 너비로 절단되므로 다음 공정에서 정합, 추적 및 가장자리 평탄도가 안정적으로 유지됩니다.
필요한 절단 결과 정의
- 립, 칩 또는 돌출된 조각 없이 연속적인 PET 가장자리를 생성합니다.
- 접촉 긁힘으로부터 광학 표면과 코팅 표면을 보호합니다.
- 재권취 과정에서 소폭 레인의 폭과 직진 주행을 유지합니다.
- 청정 후공정에 들어가기 전 정전기와 입자를 제어합니다.
칼날 교체 전에 진단할 문제
돌출된 절단면 립 또는 버 형태의 PET 융기
게이지, 모듈러스, 모서리 지지, 중첩 또는 관통, 측면 하중, 장력 및 능선이 일관된 한쪽 면에 형성되는지 여부를 검토합니다.
슬릿 절단면에 취성 파편이나 박형 미세 조각이 생깁니다.
필름 등급, 온도, 재활용 함량(알고 있는 경우), 코팅, 진입 각도, 속도, 마모 위치 및 정적 인력을 비교하십시오.
원단 진행 방향과 평행한 표면 긁힘이 생깁니다.
주행 롤러와 가이드 접촉, 끼인 입자, 원단 떨림, 코팅면 방향, 세척 상태와 슬리팅 중 긁힘이 시작되는 지점을 추적합니다.
좁은 릴 폭 또는 릴 단면 정렬 편차
가이드 데이텀, 샤프트 런아웃, 홀더 간격, 레인 장력, 코어 위치, 와인딩 테이퍼 및 이완 후 너비를 확인합니다.
검토할 수 있는 칼날 형상
| 가능한 칼날 형상 | 검토 가능한 조건 | 반드시 확인할 사항 |
|---|---|---|
| 원형 전단 슬리팅 | 겹침량, 측면 하중과 원단 지지를 제어할 수 있는 정밀 폭 가공에 적용을 검토합니다. | PET 등급, 게이지, 코팅, 회전, 홀더 정확도 및 승인된 슬리팅 인터페이스 도면을 확인합니다. |
| 면도날식 슬리팅 | 진입 각도와 비지지 구간을 제어할 수 있는 호환성 있는 박형 PET 원단에만 적용합니다. | 실제 사용 원단으로 지지부, 칼날 각도, 필름 장력, 속도, 입자 허용 기준과 승인된 절단면 샘플을 확인합니다. |
기술 검토에 필요한 정보
정확한 칼날 명칭을 모르셔도 됩니다. 피절단재, 장비, 현재 사용 중인 칼날과 필요한 절단 결과에 관해 확보된 정보를 보내 주시면 도면 또는 샘플을 기준으로 적용 조건을 검토합니다.
- PET 수지 또는 필름 등급, 게이지 범위 및 모듈러스 데이터(사용 가능한 경우)
- 표면코팅, 이형처리, 광학마감, 측면배향
- 마스터 폭, 직경, 코어 크기 및 들어오는 롤 상태
- 필요한 레인 폭, 공차, 최소 폭 및 릴 직경
- 라인 속도, 장력 구역, 가장자리 가이드 및 롤러 레이아웃
- 되감기 유형, 레인 장력, 코어 정렬 및 컨디셔닝 시간
- 입술, 칩, 조각 및 스크래치의 현미경 또는 클로즈업 이미지
- 현재 슬리팅 형상, 홀더 인터페이스, 깔끔한 핸들링 및 다운스트림 프로세스
이 절단 용도에 관한 질문
슬릿 PET 필름에 생긴 버 모양의 융기란 무엇입니까?
이는 금속 버가 아닌 융기되거나 말려진 가장자리 상태입니다. 능선이 있는 면, 높이 또는 시각적 한계, 필름 방향을 기록합니다.
왜 투명 PET 릴은 슬리팅 후에만 긁힐 수 있나요?
레인 분리 후 새로운 입자가 생기거나 원단 주행과 가장자리 흔들림, 가이드 접촉 위치가 달라질 수 있습니다. 긁힘 방향과 레인 위치를 대조합니다.
이형 코팅된 PET는 코팅된 면을 위아래로 테스트해야 합니까?
실제 생산 방향을 사용하십시오. 웹을 뒤집으면 마찰, 접촉, 파편 이동 및 가장자리 변형이 나타나는 측면이 변경될 수 있습니다.
좁은 PET 릴 폭은 어떻게 측정해야 합니까?
안정화 시간, 측정 장력, 축 방향 위치와 온도를 정하십시오. 얇은 필름은 이완되거나 텔레스코핑될 수 있으므로 릴 단면 한 지점의 측정만으로는 충분하지 않습니다.
PET 포장에서 광학 PET 요구 사항을 추론할 수 있습니까?
아니요. 표면검사, 청결도, 코팅, 허용 스크래치, 장력, 릴 핸들링 등이 다를 수 있습니다. 정확한 생산 등급과 합격 샘플을 검토하세요.
관련 제품 및 서비스 정보
- 방습 필름용 폭 가장자리 트리밍 절단날 - 방습 필름 · 폭 가장자리 트리밍
- 절단면과 장력을 안정시키는 BOPP 필름 슬리팅 - BOPP 필름 원단 · 원단 슬리팅
- 이형지 정렬을 유지하는 양면 테이프 슬리팅 - 양면 접착 테이프 · 슬리팅
맞춤형 절단 칼날 기술 검토 요청
피절단재 세부 정보, 장비 또는 칼날 홀더 정보, 현재 칼날의 사진이나 샘플, 필요 수량과 현재 절단 문제의 사례를 보내 주십시오. 최종 치수, 재질, 날 형상과 공차는 승인된 요구사항을 기준으로 확인합니다.