
칼날 기술 / 적용 가이드 / 비철금속 가공
구리 및 황동 스트립 트리밍
가장자리 트리밍은 정밀 마감 전에 구리 합금 스트립의 균열, 에지 웨이브와 산화된 가장자리를 제거하는 데 사용됩니다. 이들 합금은 표면 흠집이 생기기 쉽고 압연 잔류 응력이 남아 있으므로 좁은 트림 폭, 가이드 위치와 리코일러 장력이 절단면과 스트립 주행 안정성에 모두 영향을 줍니다.
업데이트
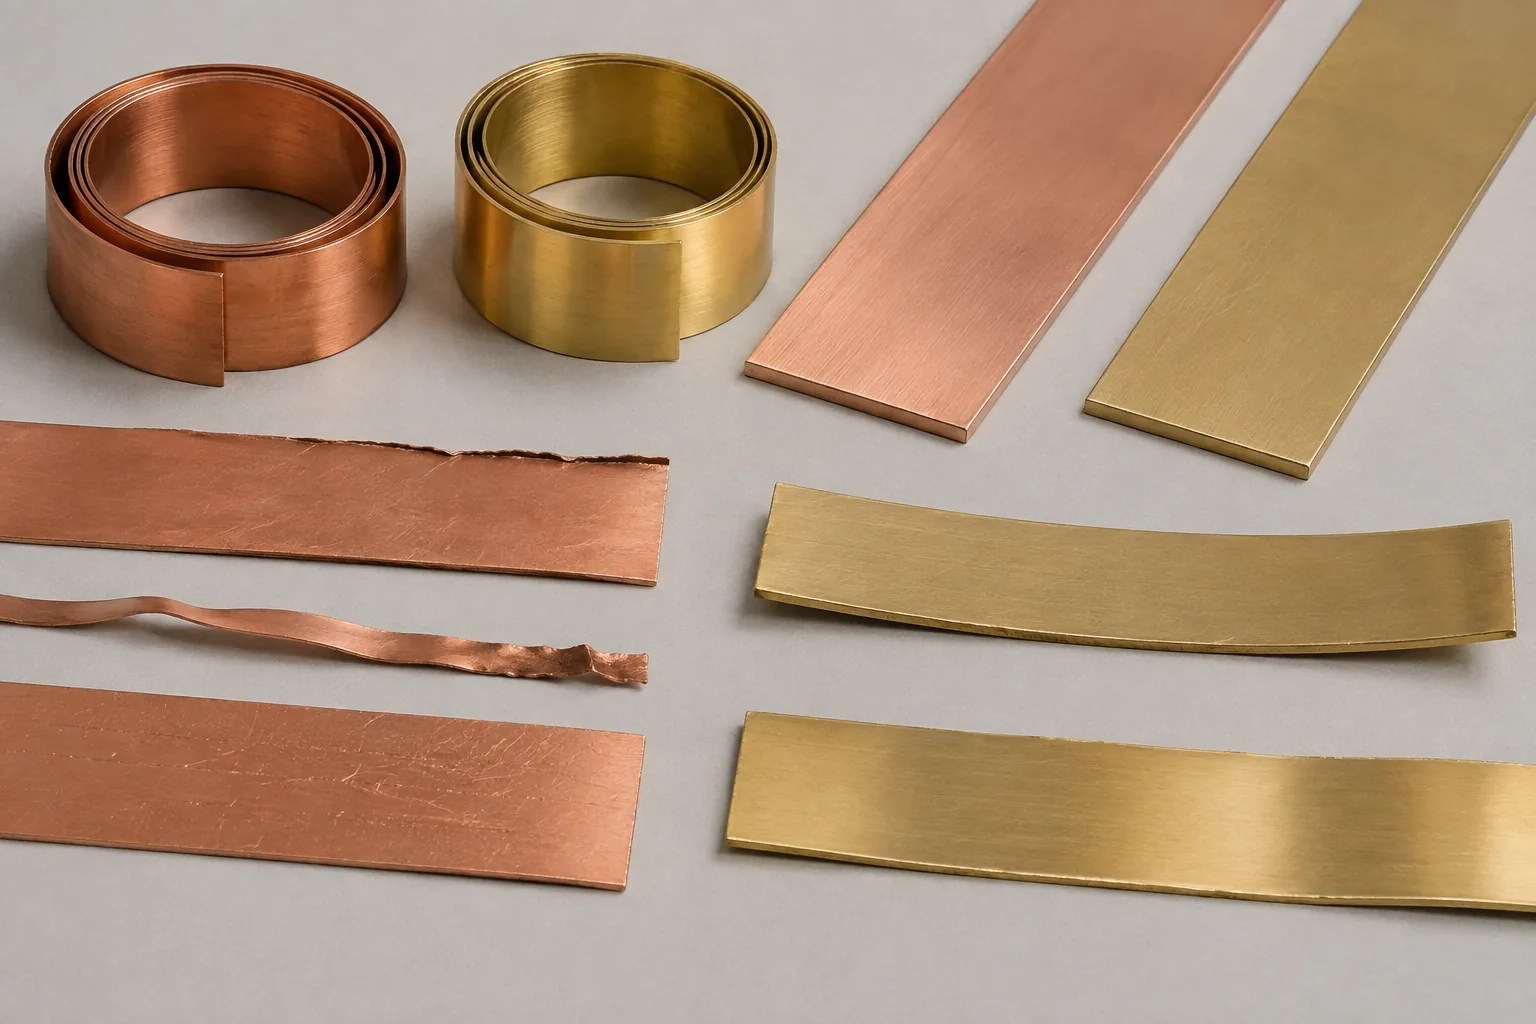
이 절단 용도가 적용되는 공정
압연 스트립 불량 가장자리 제거
최종 폭 검사와 재권취 전에 불규칙한 측면 여백을 제거합니다.
도금 공정용 스트립 가장자리 준비
표면 처리 전에 버 방향과 청결도가 정의된 제어된 구리 또는 황동 모서리를 생성합니다.
장식용 황동 스트립 마감
건축재나 소비재 부품용 황동 스트립을 최종 폭으로 다듬으면서 노출 표면을 흠집 없이 유지합니다.
필요한 절단 결과 정의
- 불안정한 압연 가장자리의 완전한 제거
- 지정된 버 방향 및 수준
- 재권취 후 낮은 스트립 캠버
- 표시가 없는 구리 또는 황동 표면
칼날 교체 전에 진단할 문제
갈라진 가장자리 잔여물
- 트림 허용량과 결함 깊이 비교
- 평탄화 후 균열 검사
- 가이드가 불량 가장자리 쪽으로 벗어나는지 확인
좁은 스크랩 리본 파손
- 트림 폭 및 합금 성질 검토
- 스크랩 장력 및 배출 경로 확인
- 간헐적인 버 후크 검사
표면 긁힘
- 가이드 및 분리기의 접촉 추적
- 공구 표면에 박힌 금속 조각 제거
- 산화물 입자 및 윤활유 청결도 검사
폭 또는 캠버 변경
- 가장자리 가이드의 기준 위치 확인
- 아버 런아웃 및 나이프 측면 하중 측정
- 코일 간 리코일러 장력 비교
검토할 수 있는 칼날 형상
| 가능한 칼날 형상 | 검토 가능한 조건 | 반드시 확인할 사항 |
|---|---|---|
| 한 쌍의 원형 엣지 트림 나이프 | 회전 전단 쌍은 스트립을 당기지 않고 좁은 스크랩을 지지하고 배출할 때 지속적인 측면 트리밍에 적합합니다. | 제조 전에 구리 합금 엣지 트림 헤드, 마모되지 않은 샘플 또는 승인된 도면을 통해 최종 형상과 장착을 확인하십시오. |
| 접시형 트림 칼날 | 설치된 홀더가 접시형 칼날에 맞게 설계되었다면 릴리프면이 제품측 스트립과의 불필요한 접촉을 줄일 수 있습니다. | 제조 전에 접시형 비철 트림 스테이션, 마모되지 않은 샘플 또는 승인된 도면에서 최종 형상 및 장착을 확인하십시오. |
| 직선 전단 칼 | 인덱스 직선 전단은 견고한 고정 및 제어된 표면 보호 기능을 갖춘 시트 스트립 또는 짧은 길이에 적합할 수 있습니다. | 제조 전에 구리 또는 황동 시트 절단기, 마모되지 않은 샘플 또는 승인된 도면을 통해 최종 형상 및 장착을 확인하십시오. |
기술 검토에 필요한 정보
정확한 칼날 명칭을 모르셔도 됩니다. 피절단재, 장비, 현재 사용 중인 칼날과 필요한 절단 결과에 관해 확보된 정보를 보내 주시면 도면 또는 샘플을 기준으로 적용 조건을 검토합니다.
- 엣지 트림 라인 제조사 및 모델
- 구리·황동 합금과 조질 상태
- 두께, 유입 폭 및 코일 상태
- 각 측면의 트림 여유 및 최종 공차
- 표면 마감, 산화물 또는 도금 상태
- 가이드, 스크랩 처리와 리코일러 장력
- 표시된 균열, 버, 캠버 및 스크래치 샘플
- 칼날 규격, 수량과 요청 납기
이 절단 용도에 관한 질문
가장자리를 얼마나 제거해야 합니까?
일률적인 비율을 적용하지 말고 측정한 결함 깊이, 가이드 기능과 완제품 폭 공차를 기준으로 트림 여유를 정합니다.
좁은 구리 스크랩 리본이 계속 끊어지는 이유는 무엇입니까?
연성, 가공경화, 갈고리 모양의 버, 불균일한 트림 폭이나 스크랩 장력 불량 때문에 리본이 끊어질 수 있습니다.
황동과 구리가 동일한 칼 형상을 사용할 수 있습니까?
합금, 조질 상태, 두께와 목표 절단면을 비교한 뒤에만 판단할 수 있습니다. 파단과 금속 픽업 거동이 서로 다를 수 있습니다.
잘린 가장자리 옆에 긁힌 자국이 생기는 원인은 무엇입니까?
나이프, 스페이서, 가이드 및 분리기의 칩이나 전사된 금속은 유지된 면에 표시를 남길 수 있습니다.
압연 가장자리 균열은 레벨링 전과 후 중 언제 확인해야 합니까?
가장자리 물결은 균열 길이를 가릴 수 있고 레벨링 과정에서 균열이 벌어질 수 있으므로 가능하면 두 상태를 모두 검사하십시오.
관련 제품 및 서비스 정보
- ABS 시트용 가장자리 트리밍 절단날 - ABS 시트 · 가장자리 트리밍
- 고무 컨베이어 벨트 가장자리 트리밍 - 고무 컨베이어 벨트 · 가장자리 트리밍 및 최종 준비
- 코르크 시트 및 롤 절단 - 코르크 시트와 롤 · 시트 슬리팅 및 프로파일링
맞춤형 절단 칼날 기술 검토 요청
피절단재 세부 정보, 장비 또는 칼날 홀더 정보, 현재 칼날의 사진이나 샘플, 필요 수량과 현재 절단 문제의 사례를 보내 주십시오. 최종 치수, 재질, 날 형상과 공차는 승인된 요구사항을 기준으로 확인합니다.