
칼날 기술 / 적용 가이드 / 고무 압출
압출 고무 프로파일을 길이에 맞게 절단
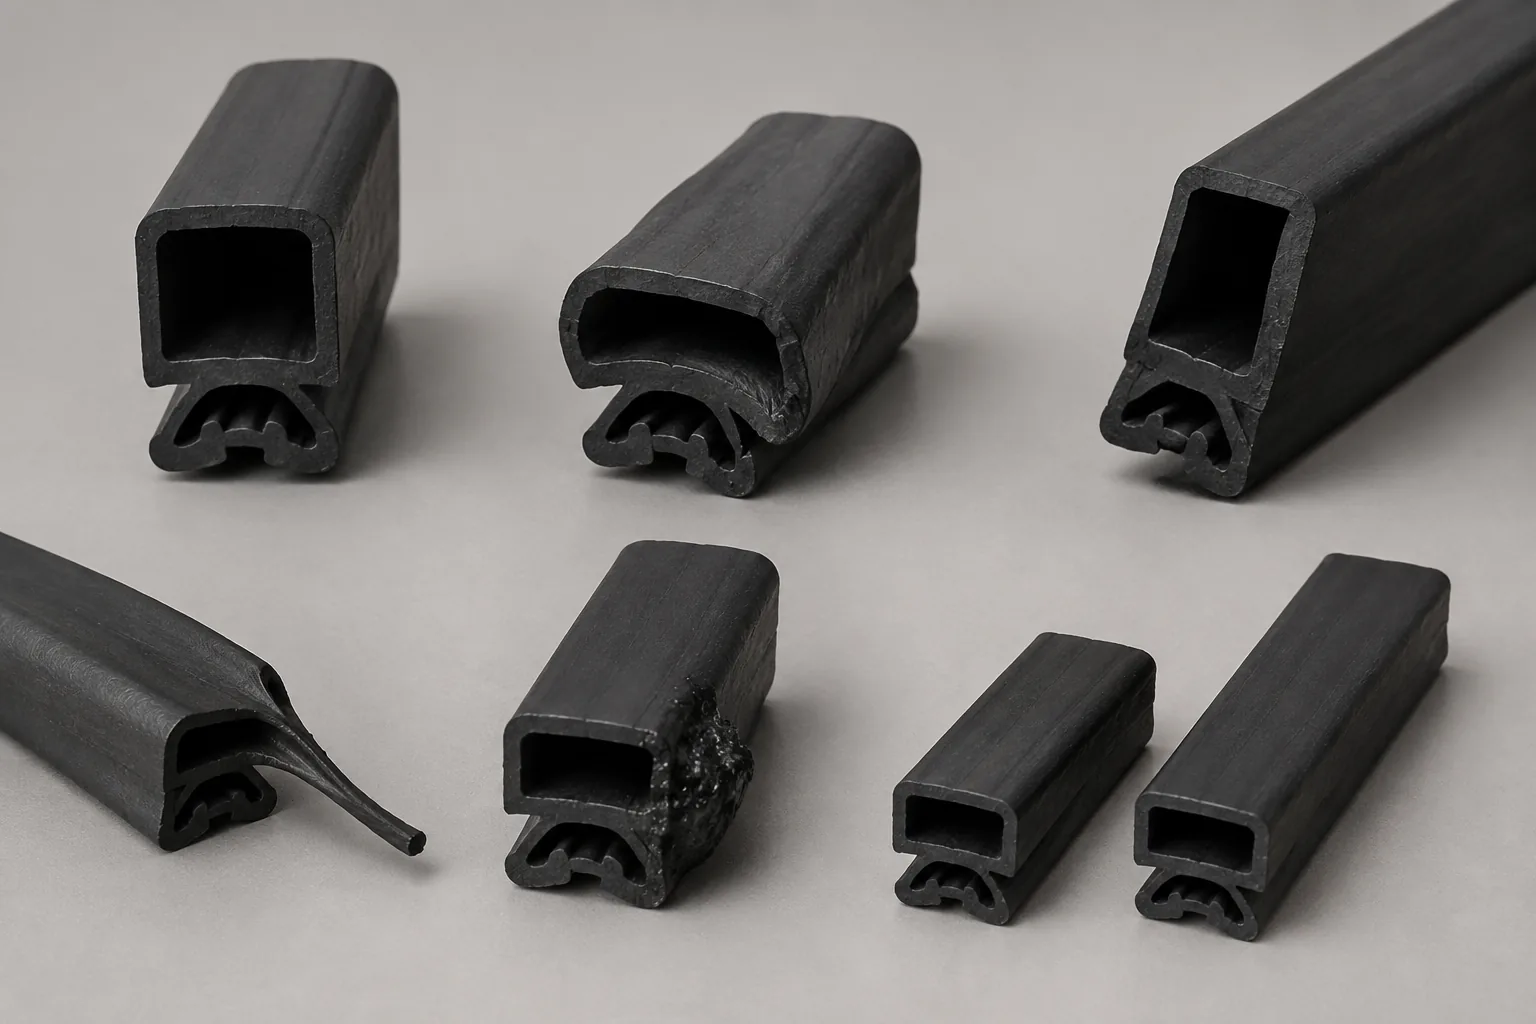
다이에서 나온 직후의 고무 압출 프로파일은 따뜻하고 부드러우며 점착성이 있고 치수도 불안정할 수 있습니다. 정확한 정길 절단을 위해 칼날 스트로크와 라인 속도를 동기화하고 전체 단면을 지지하며 길이와 절단면 품질의 측정 시점을 정해야 합니다.
업데이트
이 절단 용도가 적용되는 공정
압출 후 플라잉 정길 절단
정길 절단 캐리지가 압출재와 함께 이동하면서 라인을 멈추지 않고 연속 프로파일을 분리합니다.
인덱스 씰 및 웨더스트립 절단
풀러 또는 측정 장치가 프로파일을 배치한 후 씰, 채널 또는 웨더스트립의 정지된 길이를 절단합니다.
중공 프로파일 전환
새 단면에 얇은 벽, 내부 구멍 또는 무너질 수 있는 부드러운 입술이 있는 경우 지지 및 진입을 재평가합니다.
필요한 절단 결과 정의
- 전체 프로파일에 걸쳐 정사각형 끝면
- 냉각 및 이완 후 지정된 길이
- 중공 챔버 또는 씰링 립이 부서지지 않음
- 관리 가능한 고무 침전물로 깔끔하게 방출됨
칼날 교체 전에 진단할 문제
프로파일 단면이 눌려 찌그러집니다.
- 실제 단면과 비교하여 지지 인서트 또는 네스트를 확인하십시오.
- 불필요한 홀드다운 및 관통 하중을 줄입니다.
- 정길 절단 시 프로파일 온도와 벽 강성을 측정합니다.
각진 끝면
- 캐리지 동기화 또는 전체 공급 중지 확인
- 가이드 플레이 및 나이프 평행성 검사
- 프로파일의 두꺼운 부분과 얇은 부분을 통해 각도를 비교해보세요.
프로파일이 절단 중 늘어납니다.
- 칼 직전에 풀러 장력을 확인하십시오.
- 냉각 및 이완 후 측정 정의
- 지지되지 않는 입술을 끌어당기는 슬라이스 액션을 찾아보세요
고무 축적
- 복합점착 및 표면처리 기록
- 절삭날의 마감 및 온도 검사
- 안전한 프로세스 승인 청소 간격을 설정하세요.
검토할 수 있는 칼날 형상
| 가능한 칼날 형상 | 검토 가능한 조건 | 반드시 확인할 사항 |
|---|---|---|
| 직선 절단 칼 | 기계가 견고한 스트로크와 모양의 등받이 네스트를 제공할 때 많은 고정 또는 지지 프로파일에 맞습니다. | 고무 압출 절단 장치, 마모되지 않은 샘플 또는 승인된 도면에서 장착 치수, 절단 동작 및 모서리 세부 사항을 확인하여 제작하십시오. |
| 톱니 모양의 칼 | 톱니 자국과 잔류물 유지가 허용 가능한 수준으로 유지된다면 부드러운 부분에 대해 낮은 힘으로 슬라이싱 입구를 제공할 수 있습니다. | 고무 압출 절단 장치, 마모되지 않은 샘플 또는 승인된 도면에서 장착 치수, 절단 동작 및 모서리 세부 사항을 확인하여 제작하십시오. |
| 지원되는 전단 쌍 | 단면을 찌그러뜨리지 않고 압출물이 일치하는 가장자리 사이에 위치할 수 있을 때 변위를 제어할 수 있습니다. | 고무 압출 절단 장치, 마모되지 않은 샘플 또는 승인된 도면에서 장착 치수, 절단 동작 및 모서리 세부 사항을 확인하여 제작하십시오. |
기술 검토에 필요한 정보
정확한 칼날 명칭을 모르셔도 됩니다. 피절단재, 장비, 현재 사용 중인 칼날과 필요한 절단 결과에 관해 확보된 정보를 보내 주시면 도면 또는 샘플을 기준으로 적용 조건을 검토합니다.
- 압출 라인과 정길 절단 장치 제조업체 및 모델
- 캐비티, 립 및 데이텀 치수가 포함된 프로파일 도면
- 칼날의 화합물, 경도 및 온도
- 라인 속도, 정길 절단 주기와 플라잉 캐리지 세부 사항
- 네스트, 클램프 및 풀러 배열 지원
- 길이 공차 및 정의된 냉각 또는 이완 시간
- 요구되는 단면 품질 및 허용되는 톱니 자국
- 기존 칼 샘플, 수량 및 배송지
이 절단 용도에 관한 질문
고무 프로파일을 절단할 때는 정사각형이지만 냉각 후에는 각이지는 이유는 무엇입니까?
단면 전체의 불균일한 장력, 온도 또는 탄성 복원 때문에 하중을 해제한 뒤 절단면이 달라질 수 있습니다. 절단 직후의 고온 상태와 컨디셔닝 후 측정값을 비교합니다.
속이 빈 프로파일을 어떻게 지지해야 합니까?
지지대는 얇은 벽이 무너지지 않고 하중 지지 영역을 따라야 합니다. 지지대와 칼날 입구를 함께 검토할 수 있도록 단면 및 현재 배열 세부 정보를 제공합니다.
부드러운 고무에는 톱니 모양의 칼이 항상 더 좋습니까?
아니요. 진입력을 낮출 수 있지만 치아 자국을 남기고 잔여물이 남을 수 있습니다. 필요한 최종 마감 및 청소 관행에 따라 적절한지 여부가 결정됩니다.
플라잉 정길 절단에서 길이 편차가 생기는 원인은 무엇입니까?
칼에 변동이 있다고 판단하기 전에 캐리지 동기화, 인코더 분해능, 풀러 슬립 및 정의된 측정 온도를 확인하십시오.
하나의 칼로 여러 프로필 크기를 다룰 수 있습니까?
홀더, 스트로크, 지지대 및 절단 품질 요구 사항이 중복되는 경우에만 해당됩니다. 일반적인 칼을 승인하기 전에 각 단면과 작업 범위를 확인하십시오.
관련 제품 및 서비스 정보
- 항공우주용 Nomex 허니컴 코어 슬라이싱 블레이드 - 페놀 코팅 Nomex 아라미드 허니컴 코어 블록 · 코어 블록 슬라이싱 및 형상 트리밍
- 고무 컨베이어 벨트 가장자리 트리밍 - 고무 컨베이어 벨트 · 가장자리 트리밍 및 최종 준비
- 유연한 폴리우레탄 폼 블록 절단 - 유연한 폴리우레탄 폼 블록 · 수평 및 수직 슬라이싱
맞춤형 절단 칼날 기술 검토 요청
피절단재 세부 정보, 장비 또는 칼날 홀더 정보, 현재 칼날의 사진이나 샘플, 필요 수량과 현재 절단 문제의 사례를 보내 주십시오. 최종 치수, 재질, 날 형상과 공차는 승인된 요구사항을 기준으로 확인합니다.