
Technologia noży przemysłowych / Przewodnik zastosowań / Produkcja wkładek zamknięć i opakowań z uszczelnieniem pod nakrętką
Noże do wykrawania wkładek do zgrzewania indukcyjnego
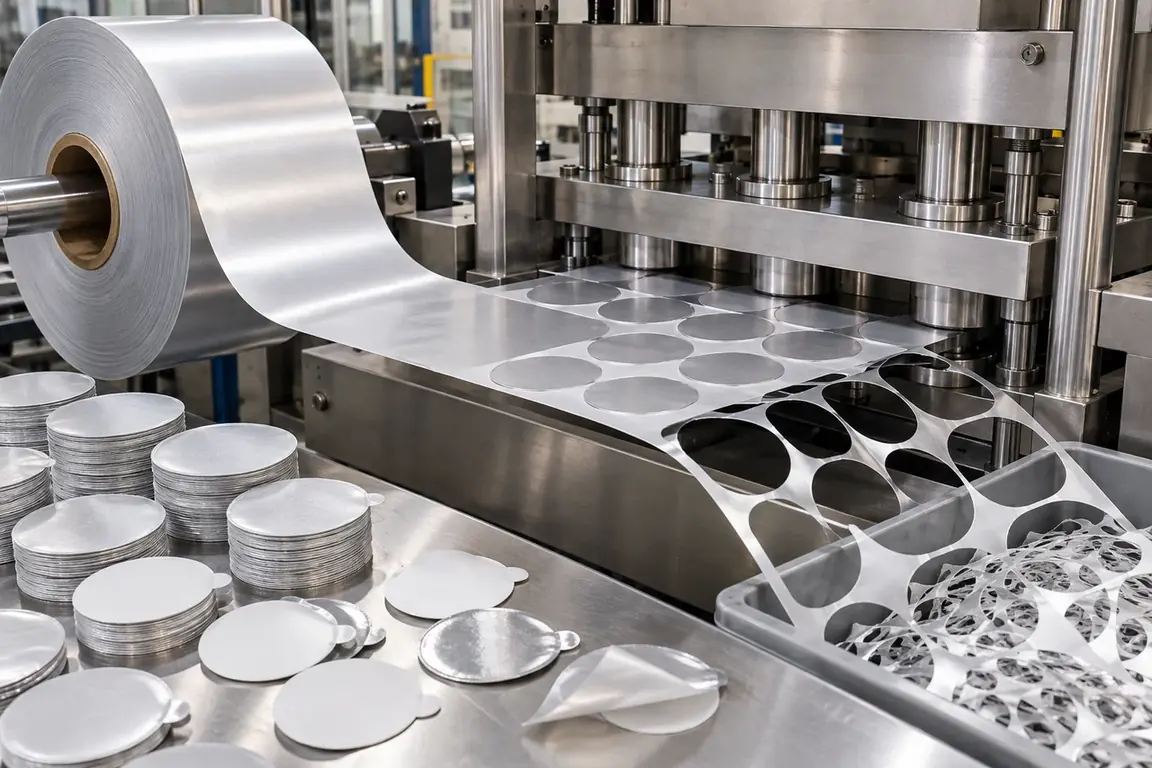
Noże do wykrawania wkładek do zgrzewania indukcyjnego oddzielają okrągłe, profilowe lub wyposażone w języczek uszczelki zamknięć z materiału rolkowego łączącego folię metalową, warstwy termozgrzewalne, piankę, tekturę albo folię polimerową. Analiza powinna określić rzeczywistą konstrukcję, rysunek gotowej wkładki, powierzchnię zgrzewania, orientację języczka, układ wykrojów, metodę wyrzutu i dopuszczalny stan krawędzi, zamiast zakładać, że każda wkładka do nakrętki zachowuje się jak pojedynczy arkusz folii metalowej.
Zaktualizowano
Gdzie występuje ten proces cięcia
Wykrawanie okrągłych wkładek zamknięć
Okrągłe wkładki są oddzielane z laminatu rolkowego w celu umieszczenia w kompatybilnych nakrętkach lub zespołach zamknięć.
Produkcja łatwo otwieranych wkładek z języczkiem
Profile języczków do odrywania są wycinane przy zachowaniu połączenia warstw laminatu i zatwierdzonej geometrii chwytnej.
Uszczelnienia pojemników o specjalnym kształcie
Nieokrągłe wkładki i elementy ustalające wykonuje się zgodnie z zatwierdzonym rysunkiem interfejsu zamknięcia.
Określ wymagany rezultat cięcia
- Pełne oddzielenie obwodu bez włosków folii metalowej, przyczepionych włókien i nieprzeciętych mostków.
- Geometria gotowej wkładki zgodna z zatwierdzonym rysunkiem wkładki zamknięcia.
- Zachowanie połączenia warstw funkcjonalnych wokół powierzchni zgrzewania i języczka otwierającego.
- Niezawodne oddzielanie detali od szkieletu odpadu bez zginania ani zanieczyszczania użytecznych wkładek.
Problemy do sprawdzenia przed zmianą noża
Na obwodzie pozostają zadziory folii metalowej lub fragmenty laminatu
- Ustal, która warstwa pozostaje połączona i w którym miejscu.
- Sprawdź stan podparcia i luzu pod kątem zużycia, zanieczyszczeń lub przemieszczenia.
- Porównaj zaakceptowane i odrzucone krawędzie zgodnie z metodą kontroli klienta.
Warstwy rozdzielają się w pobliżu wykrawanej krawędzi
- Udokumentuj kolejność warstw, system wiążący i orientację strony zgrzewanej.
- Ustal, czy rozwarstwienie zaczyna się podczas wykrawania, wyrzutu czy transportu.
- Przeanalizuj nasady języczków, małe promienie i przejścia skupiające odkształcenia.
Wkładki z języczkiem rozrywają się lub odkształcają podczas wyrzutu
- Potwierdź geometrię i orientację języczka oraz kierunek uwalniania detalu.
- Sprawdź, czy odpad lub elementy wypychające nie zakleszczają języczka.
- Porównaj podparcie powierzchni zgrzewania i języczka podczas wyrzutu.
Wkładki pozostają połączone ze szkieletem odpadu
- Powiąż punkty połączeń z mostkami w układzie wykrojów i zmianami profilu.
- Przeanalizuj kolejność przytrzymywania detalu, zdejmowania odpadu i odbioru.
- Sprawdź, czy na styku cięcia nie ma pozostałości kleju, powłoki lub warstwy termozgrzewalnej.
Możliwe formy noża
| Możliwa forma noża | Kiedy można ją rozważyć | Co należy potwierdzić |
|---|---|---|
| Dopasowany układ stempla i matrycy do wykrawania wkładek | Do powtarzalnych wkładek okrągłych lub profilowych wymagających kontrolowanego oddzielania i wyrzutu. | Rysunek gotowego detalu, układ laminatu, dopasowanie do maszyny, podparcie, kontrolę luzu i wyrzut. |
| Układ rotacyjnego wykrawania profili | Do ciągłego przetwarzania materiału rolkowego na wkładki w zagnieżdżonym, powtarzalnym układzie. | Szerokość wstęgi, układ wykrojów, kierunek podawania, podparcie rolki, tor odpadu i zaakceptowane próbki. |
| Złożony układ wykrawania wkładek z języczkiem | Gdy wkładka ma języczek otwierający lub skoordynowane elementy. | Geometrię nasady języczka, orientację warstw, wzajemne położenie elementów, przytrzymanie i metodę wkładania. |
Informacje potrzebne do analizy technicznej
Nie trzeba znać dokładnej nazwy noża. Prosimy przesłać dostępne dane o ciętym materiale, maszynie, obecnie używanym nożu i rezultacie cięcia, aby zastosowanie można było ocenić na podstawie rysunku lub próbki.
- Pełny opis laminatu wkładki i reprezentatywny materiał rolkowy.
- Rysunek gotowej wkładki, odniesienie do zamknięcia i numer wersji.
- Kolejność warstw, stronę zgrzewaną oraz położenie powłok, pianki i kleju.
- Szerokość rolki, kierunek podawania, podziałkę profili i układ wykrojów.
- Model maszyny, stację, interfejs oprzyrządowania i szczegóły podparcia.
- Kolejność wyrzutu detali, zdejmowania odpadu, układania i odbioru.
- Zaakceptowane i odrzucone wkładki pokazujące stan krawędzi, języczka i warstw.
- Wymagania dotyczące kontroli, czystości, pakowania i wielkości partii próbnej.
Pytania dotyczące tego procesu cięcia
Dlaczego trzeba podać pełną konstrukcję wkładki?
Warstwy folii metalowej, pianki, papieru i materiału termozgrzewalnego mogą odmiennie reagować na ten sam profil cięcia.
Czy średnica nakrętki wystarcza do określenia noża wykrawającego?
Nie; potrzebne są również zatwierdzony rysunek, laminat, interfejs maszyny i proces wyrzutu.
Co może powodować powstawanie włosków folii metalowej?
Możliwe przyczyny obejmują miejscowe niedocięcia, podparcie, zużycie, zanieczyszczenia i ruch laminatu.
Jak oceniać języczek do odrywania?
Sprawdź geometrię, połączenie warstw, stan nasady, zachowanie podczas wyrzutu i działanie w zatwierdzonym zamknięciu.
Czy jeden układ nadaje się do każdego laminatu do zgrzewania indukcyjnego?
Nie; trzeba potwierdzić układ warstw, profil, wyposażenie i wymagania dotyczące gotowej krawędzi.
Powiązane informacje o produktach i usługach
- Wykrawanie kartonów składanych bez uszkodzenia bigów - wykroje kartonów składanych · wykrawanie
- Gilotynowe cięcie tektury litej na prostokątne stosy - arkusze tektury litej · cięcie gilotynowe
- Trójnożowe okrawanie bloków książkowych - oprawione bloki książkowe · okrawanie trójnożowe
Poproś o analizę niestandardowego noża tnącego
Prosimy przesłać dane materiału, informacje o maszynie lub uchwycie, zdjęcia bądź próbkę obecnego noża, wymaganą liczbę sztuk oraz przykłady aktualnego problemu z cięciem. Wymiary końcowe, materiał, geometria krawędzi i tolerancje są potwierdzane na podstawie zatwierdzonych wymagań.