Endüstriyel Bıçak Teknolojisi / Uygulama Rehberi / Yüksek performanslı sızdırmazlık
Oluklu metal conta şeridi kontur kesimi bıçakları
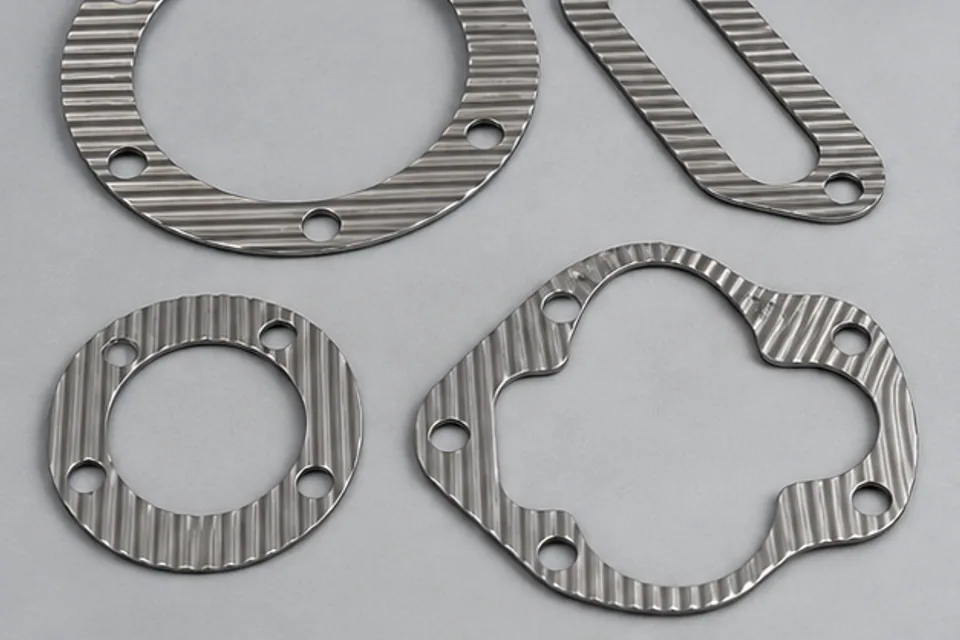
Oluklu metal conta şeridi, basınca veya kimyasallara maruz kalan bir sızdırmazlık malzemesidir; kalınlık, takviye ve yüzey durumu montajın sızdırmazlığını etkiler. kontur kesimi sırasında amaç işlevsel alanların çevresinde kontrollü profiller oluşturmak ve kenar yırtılması, takviye çekilmesi, sıkıştırma hasarı, kirlenme veya ölçü sapması kusurlarını önlemektir. Bıçak seçimi yalnızca malzeme adına göre değil; numuneler, ekipman çizimleri ve ölçülebilir kabul ölçütlerine göre yapılmalıdır.
Reviewed by the MEIRENTE technical team · Updated September 13, 2026
Bu kesme uygulamasının kullanıldığı alanlar
Yüksek performanslı sızdırmazlık üretimi
Oluklu metal conta şeridi, hidrojen sıkıştırma, kimyasal muhafaza, yüksek sıcaklıkta sızdırmazlık ve hassas conta montajı uygulamalarını desteklemek üzere kontur kesimi ile işlenir. Bitmiş geometri, sonraki taşıma ve montaj işlemleriyle uyumlu kalmalıdır.
Kesim kalitesi kontrolü
Üretim ekipleri kabul ve ret numunelerini kenar bütünlüğü, kalınlık, profil ölçüleri, takviye durumu, temizlik ve montaj uyumu açısından karşılaştırır; ardından sonucu köşe yarıçapı, kesim yolu, destek, sıkıştırma ve parça tutma ile ilişkilendirir.
Kararlı malzeme ve atık yönetimi
Düz ve temiz destek, kontrollü sıkıştırma ve bitmiş sızdırmazlık parçalarının korumalı aktarımı, ürün ve atığın kesim bölgesinden kararlı biçimde çıkmasına ve ayırmadan sonra ikinci bir kusur oluşmamasına yardımcı olur.
Kontur kesimi proses sınırı
Kontur kesimi, şekilli veya dikdörtgen olmayan bir sınırı izler; düz boy kesme işlemlerinden ve dar kenar hassas düzeltmesinden farklıdır.
Oluklu metal conta şeridi ayar kontrolü
Her seferinde yalnızca bir değişkeni değiştirmeden önce oluklu metal conta şeridi lotu, kalınlığı, yönü ve desteği ile köşe yarıçapı, kesim yolu, destek, sıkıştırma ve parça tutma, çalışma hızı ve ilk kesim durumu kaydedilmelidir.
Oluklu metal conta şeridi kabul kontrolü
Ayar yalnızca kabul edilen oluklu metal conta şeridi numuneleri kenar bütünlüğü, kalınlık, profil ölçüleri, takviye durumu, temizlik ve montaj uyumu için belgelenmiş sınırları karşıladığında ve hidrojen sıkıştırma, kimyasal muhafaza, yüksek sıcaklıkta sızdırmazlık ve hassas conta montajı için uygun kaldığında serbest bırakılmalıdır.
Bu kesme sorununun yaygın ifade biçimleri
- oluklu metal conta şeridi kontur kesimi bıçakları
- endüstriyel oluklu metal conta şeridi kontur kesimi bıçakları
- kontur kesimi için özel oluklu metal conta şeridi bıçakları
- oluklu metal conta şeridi kontur kesimi nasıl iyileştirilir
- oluklu metal conta şeridi kontur kesimi kenar kusuru analizi
- oluklu metal conta şeridi kontur kesimi boyut kontrolü
- yüksek performanslı sızdırmazlık için oluklu metal conta şeridi kontur kesimi ayarı
- oluklu metal conta şeridi kontur kesimi bıçağı teklif verileri
Gerekli kesim sonucunu tanımlayın
- oluklu metal conta şeridi için çatlak, sürüklenme izi veya delaminasyon olmadan doğru konturlar elde etmek
- Kenar yırtılması, takviye çekilmesi, sıkıştırma hasarı, kirlenme veya ölçü sapması kusurlarını önlemek
- hidrojen sıkıştırma, kimyasal muhafaza, yüksek sıcaklıkta sızdırmazlık ve hassas conta montajı için gerekli geometriyi korumak
- Bir sonraki yüksek performanslı sızdırmazlık işleminin kabul edeceği kesim durumunu sağlamak
Bıçak değiştirilmeden önce incelenecek sorunlar
Kesilmiş kenarda kenar yırtılması, takviye çekilmesi, sıkıştırma hasarı, kirlenme veya ölçü sapması görülüyor
Bıçak durumu, köşe yarıçapı, kesim yolu, destek, sıkıştırma ve parça tutma, malzeme lotu ve kabul-ret numuneleri karşılaştırılmalıdır.
Üretim sırasında bitmiş ölçüler sapıyor
Besleme kaydı, gerginlik veya baskılama, sıcaklık, destek durumu, salgı ve ölçüm zamanı kontrol edilmelidir.
İş parçası kayıyor, kıvrılıyor veya işlevsel yüzey kalitesini kaybediyor
Düz ve temiz destek, kontrollü sıkıştırma ve bitmiş sızdırmazlık parçalarının korumalı aktarımı, temas yüzeyi temizliği, malzeme yönü, destek ve deformasyonun ilk görüldüğü nokta incelenmelidir.
Ürün ve atık kararlı biçimde ayrılmıyor
Kesim tamlığı, atık genişliği, çıkış açısı, statik elektrik, emiş, toplama gerginliği ve sonraki aktarım kontrol edilmelidir.
Değerlendirilebilecek bıçak biçimleri
| Olası bıçak biçimi | Hangi durumda değerlendirilebilir | Nelerin teyit edilmesi gerekir |
|---|---|---|
| Özel profil kesme bıçağı | kontur kesimi işleminde kararlı destek ve kılavuzlama altında çatlak, sürüklenme izi veya delaminasyon olmadan doğru konturlar elde etmek gerektiğinde değerlendirilir. | Yalnızca gerçek bir oluklu metal conta şeridi numunesi, ekipman arayüzü, montaj çizimi, çalışma yönü ve kabul edilmiş kesim referansı incelendikten sonra kesinleştirilmelidir. |
| Salınımlı kontur bıçağı | Ekipman arayüzü ve malzeme tepkisi alternatif geometri veya kesme hareketi gerektirdiğinde değerlendirilir. | Yalnızca gerçek bir oluklu metal conta şeridi numunesi, ekipman arayüzü, montaj çizimi, çalışma yönü ve kabul edilmiş kesim referansı incelendikten sonra kesinleştirilmelidir. |
Teknik inceleme için gerekli bilgiler
Bıçağın tam adını bilmeniz gerekmez. Uygulamanın çizim veya numuneye göre değerlendirilebilmesi için iş parçası, makine, mevcut bıçak ve kesim sonucu hakkındaki mevcut bilgileri gönderin.
- Oluklu metal conta şeridi bileşimi, sınıfı, kalınlığı ve izin verilen lot değişimi
- kontur kesimi ile ilgili katman, kaplama, gözeneklilik, sertlik, yapışkan veya yüzey işlevi ayrıntıları
- Giriş genişliği, hedef ölçüler, toleranslar ve kabul çizimi
- Hat hızı, besleme biçimi, gerginlik veya baskılama, sıcaklık ve kesim sıklığı
- Mevcut bıçak çizimi, tutucu arayüzü, montaj ölçüleri ve kullanılmış numune
- Malzeme yönü, destek, temas yüzeyleri ve ürün ya da atık toplama yöntemi
- kenar bütünlüğü, kalınlık, profil ölçüleri, takviye durumu, temizlik ve montaj uyumu sınırlarıyla birlikte kabul ve ret numuneleri
- Deneme miktarı, muayene yöntemi, sonraki işlem, ambalajlama ve yıllık talep
Bu kesme uygulaması hakkında sorular
Oluklu metal conta şeridi neden bütün malzeme yapısı olarak incelenmelidir?
Altlık, kaplama, arayüzler ve yüzey durumu basınç, sürtünme ve eğilmeye farklı tepki verebilir; yalnızca nominal kalınlık kontur kesimi performansını öngörmez.
Bıçak yalnızca malzeme adına göre seçilebilir mi?
Hayır. Bıçak geometrisi belirlenmeden önce köşe yarıçapı, kesim yolu, destek, sıkıştırma ve parça tutma, tutucu arayüzü, üretim hızı, destek ve kabul numuneleri doğrulanmalıdır.
kontur kesimi sırasında kusurlara genellikle ne yol açar?
Malzeme değişimi, kararsız destek, hizalama hatası, kirlenme, uygun olmayan boşluk ve bıçak aşınması etkileşerek kenar yırtılması, takviye çekilmesi, sıkıştırma hasarı, kirlenme veya ölçü sapması oluşturabilir.
Bitmiş ölçüler ne zaman alınmalıdır?
Toparlanma, artık gerilim, sıcaklık, nem veya yapışkan akışı kesimden sonra parçayı değiştirebiliyorsa hem anlık hem koşullandırılmış sonuçlar kaydedilmelidir.
Üretim denemesinde neler kaydedilmelidir?
Oluklu metal conta şeridi lotu, ayar, hız, destek, bıçak durumu, ölçüler, kenar gözlemleri, atık davranışı ve sonraki proses kabulü kaydedilmelidir.
İlgili ürün ve hizmet bilgileri
- RFID Akıllı Etiket İç Katmanı için Kayıtlı Kalıp Kesim Bıçakları - Anten ve entegre devre içeren lamine RFID akıllı etiket şerit malzemesi · Kayıtlı döner kalıp kesim ve astar kontrollü kesim
- Kriyojenik yalıtım conta levhası boy kesme bıçakları - kriyojenik yalıtım conta levhası · boy kesme
- PEM yakıt hücresi takviye filmi için kontur kesimi bıçakları - PEM yakıt hücresi takviye filmi · kontur kesimi
Özel kesme bıçağı incelemesi talep edin
İş parçası ayrıntılarını, makine veya tutucu bilgilerini, mevcut bıçağın fotoğraflarını ya da numunesini, gerekli miktarı ve güncel kesim sorununun örneklerini gönderin. Nihai ölçüler, malzeme, ağız geometrisi ve toleranslar onaylı gereksinimlere göre teyit edilir.
İlgili ürün ve hizmet bilgileri