Technologie de coupe / Guide d’application / Étanchéité haute performance
Lames pour détourage de précision de joint en graphite renforcé de métal
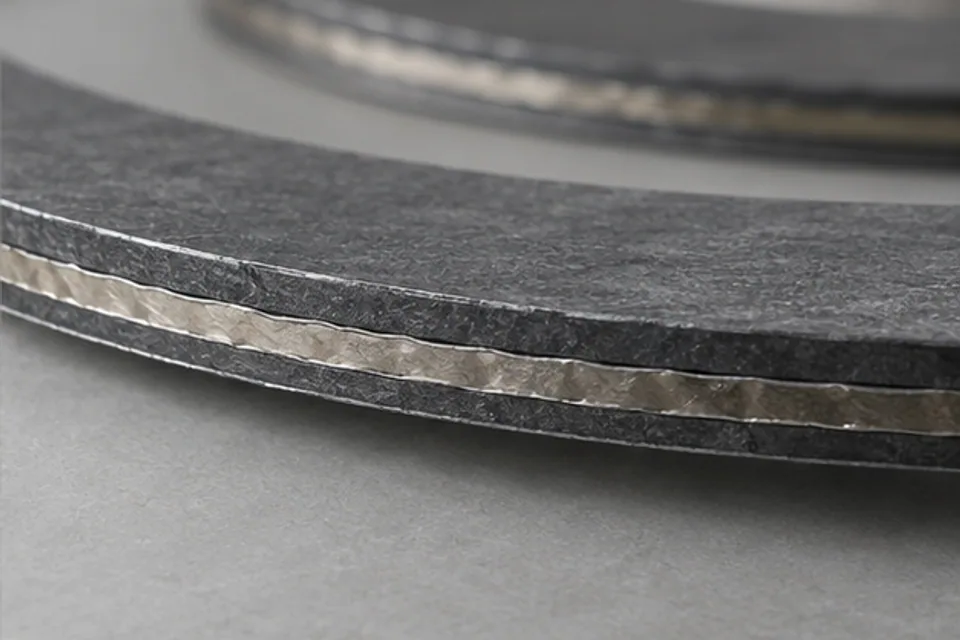
Joint en graphite renforcé de métal est une feuille d’étanchéité exposée à la pression ou aux produits chimiques, dont l’épaisseur, le renfort et l’état de surface influent sur l’étanchéité de l’assemblage. Pendant le détourage de précision, l’objectif est de retirer l’excédent de matière tout en protégeant la zone fonctionnelle, tout en évitant déchirure du bord, arrachement du renfort, dommage par compression, contamination ou dérive dimensionnelle. Le choix de la lame doit reposer sur des échantillons, les plans de l’équipement et des critères d’acceptation mesurables, et non sur le seul nom du matériau.
Reviewed by the MEIRENTE technical team · Updated September 13, 2026
Applications industrielles de cette opération de coupe
Production pour la étanchéité haute performance
Joint en graphite renforcé de métal est traité par détourage de précision pour des applications de compression de l’hydrogène, confinement chimique, étanchéité à haute température et assemblage de joints de précision. La géométrie finie doit rester compatible avec les opérations ultérieures de manipulation et d’assemblage.
Contrôle de la qualité de coupe
Les équipes de production comparent les échantillons acceptés et rejetés selon intégrité du bord, épaisseur, dimensions du profil, état du renfort, propreté et ajustement dans l’assemblage, puis mettent le résultat en relation avec surépaisseur de détourage, support, présentation de la lame, alignement et évacuation des déchets.
Manipulation stable du matériau et des déchets
Un support plan et propre, une compression maîtrisée et le transfert protégé des pièces d’étanchéité finies permettent au produit et aux déchets de quitter régulièrement la zone de coupe sans créer un second défaut après la séparation.
Limite du procédé de détourage de précision
Le détourage de précision enlève une surépaisseur maîtrisée pour finir un bord ou un profil existant ; il ne crée pas l’ébauche principale à partir de la feuille maîtresse complète.
Point de contrôle du réglage de joint en graphite renforcé de métal
Consignez le lot de joint en graphite renforcé de métal, l’épaisseur, l’orientation, le support, surépaisseur de détourage, support, présentation de la lame, alignement et évacuation des déchets, la vitesse de fonctionnement et l’état initial de coupe avant de modifier une seule variable à la fois.
Point d’acceptation de joint en graphite renforcé de métal
Validez le réglage uniquement lorsque les échantillons acceptés de joint en graphite renforcé de métal respectent les limites documentées concernant intégrité du bord, épaisseur, dimensions du profil, état du renfort, propreté et ajustement dans l’assemblage et restent adaptés à compression de l’hydrogène, confinement chimique, étanchéité à haute température et assemblage de joints de précision.
Formulations courantes de ce besoin de coupe
- lames pour détourage de précision de joint en graphite renforcé de métal
- lames industrielles pour détourage de précision de joint en graphite renforcé de métal
- lames sur mesure pour détourage de précision de joint en graphite renforcé de métal
- comment améliorer le détourage de précision de joint en graphite renforcé de métal
- analyse des défauts de bord lors du détourage de précision de joint en graphite renforcé de métal
- contrôle dimensionnel du détourage de précision de joint en graphite renforcé de métal
- réglage du détourage de précision de joint en graphite renforcé de métal pour étanchéité haute performance
- données RFQ pour lames de détourage de précision de joint en graphite renforcé de métal
Définir le résultat de coupe attendu
- Obtenir un périmètre final stable avec des débris maîtrisés sur joint en graphite renforcé de métal
- Éviter déchirure du bord, arrachement du renfort, dommage par compression, contamination ou dérive dimensionnelle
- Maintenir la géométrie requise pour compression de l’hydrogène, confinement chimique, étanchéité à haute température et assemblage de joints de précision
- Livrer un état de coupe accepté par l’opération suivante de étanchéité haute performance
Points à diagnostiquer avant de remplacer le couteau
Le bord coupé présente déchirure du bord, arrachement du renfort, dommage par compression, contamination ou dérive dimensionnelle
Comparez l’état de la lame, surépaisseur de détourage, support, présentation de la lame, alignement et évacuation des déchets, le lot de matériau et les échantillons acceptés par rapport aux échantillons rejetés.
Les dimensions finies dérivent pendant une série de production
Vérifiez le repérage de l’avance, la tension ou le maintien, la température, l’état du support, le faux-rond et le moment de la mesure.
La pièce se déplace, se courbe ou perd sa qualité de surface fonctionnelle
Examinez un support plan et propre, une compression maîtrisée et le transfert protégé des pièces d’étanchéité finies, la propreté des faces de contact, l’orientation du matériau, le support et le premier point où la déformation apparaît.
Le produit et les déchets ne se séparent pas régulièrement
Vérifiez l’intégrité de la coupe, la largeur du déchet, l’angle de sortie, l’électricité statique, l’extraction, la tension de collecte et le transfert ultérieur.
Formes de couteaux envisageables
| Forme de couteau possible | Quand l’envisager | Éléments à confirmer |
|---|---|---|
| lame droite de détourage de précision | À envisager lorsque le détourage de précision exige un périmètre final stable avec des débris maîtrisés, avec un support et un guidage stables. | Ne confirmez la configuration qu’après examen d’un échantillon réel de joint en graphite renforcé de métal, de l’interface de l’équipement, du plan de montage, du sens de fonctionnement et d’une référence de coupe acceptée. |
| couteau sur mesure pour détourage périphérique | À envisager lorsque l’interface de l’équipement et la réaction du matériau nécessitent une autre géométrie ou un autre mouvement de coupe. | Ne confirmez la configuration qu’après examen d’un échantillon réel de joint en graphite renforcé de métal, de l’interface de l’équipement, du plan de montage, du sens de fonctionnement et d’une référence de coupe acceptée. |
Informations nécessaires à l’étude technique
Vous n’avez pas besoin de connaître la désignation exacte du couteau. Transmettez les informations disponibles sur la pièce, la machine, le couteau actuel et le résultat de coupe afin d’étudier l’application à partir d’un plan ou d’un échantillon.
- Composition, qualité, épaisseur et variation de lot admissible de joint en graphite renforcé de métal
- Détails des couches, du revêtement, de la porosité, de l’état métallurgique, de l’adhésif ou de la fonction de surface pertinents pour détourage de précision
- Largeur d’entrée, dimensions cibles, tolérances et plan d’acceptation
- Vitesse de ligne, mode d’avance, tension ou maintien, température et fréquence de coupe
- Plan actuel de la lame, interface du porte-lame, dimensions de montage et échantillon usagé
- Orientation du matériau, support, faces de contact et méthode de collecte du produit ou des déchets
- Échantillons acceptés et rejetés avec des limites concernant intégrité du bord, épaisseur, dimensions du profil, état du renfort, propreté et ajustement dans l’assemblage
- Quantité d’essai, méthode d’inspection, opération ultérieure, emballage et demande annuelle
Questions sur cette application de coupe
Pourquoi faut-il évaluer joint en graphite renforcé de métal comme une construction complète ?
Le substrat, le revêtement, les interfaces et l’état de surface peuvent réagir différemment à la pression, au frottement et à la flexion ; l’épaisseur nominale seule ne permet donc pas de prévoir les performances du détourage de précision.
La lame peut-elle être choisie uniquement à partir du nom du matériau ?
Non. Confirmez surépaisseur de détourage, support, présentation de la lame, alignement et évacuation des déchets, l’interface du porte-lame, la vitesse de production, le support et les échantillons acceptés avant d’arrêter la géométrie de la lame.
Quelles sont les causes courantes de défauts pendant le détourage de précision ?
Les variations du matériau, un support instable, une erreur d’alignement, la contamination, un jeu inadapté et l’usure de la lame peuvent se combiner et provoquer déchirure du bord, arrachement du renfort, dommage par compression, contamination ou dérive dimensionnelle.
Quand faut-il mesurer les dimensions finies ?
Consignez les résultats immédiats et conditionnés lorsque la reprise élastique, les contraintes résiduelles, la température, l’humidité ou l’écoulement de l’adhésif peuvent modifier la pièce après la coupe.
Que faut-il consigner pendant un essai de production ?
Consignez le lot de joint en graphite renforcé de métal, le réglage, la vitesse, le support, l’état de la lame, les dimensions, les observations du bord, le comportement des déchets et l’acceptation ultérieure.
Informations connexes sur les produits et services
- Lames pour rognage latéral en largeur de non-tissé de dessus de couche - non-tissé de dessus de couche · rognage latéral en largeur
- Lames pour détourage de précision de feuille d’étanchéité en perfluoroélastomère - feuille d’étanchéité en perfluoroélastomère · détourage de précision
- Lames de détourage de précision pour mousse d’étanchéité de boîtier de batterie - mousse d’étanchéité de boîtier de batterie · détourage de précision
Demander l’étude d’un couteau de coupe sur mesure
Envoyez les données de la pièce, les informations sur la machine ou le porte-outil, des photos ou un échantillon du couteau actuel, la quantité requise et des exemples du défaut observé. Les dimensions finales, le matériau, la géométrie du tranchant et les tolérances sont confirmés d’après les exigences approuvées.
Informations connexes sur les produits et services