ブレード技術 / 用途ガイド / フレキシブルエレクトロニクス製造
異方性導電フィルム用キスカット加工刃
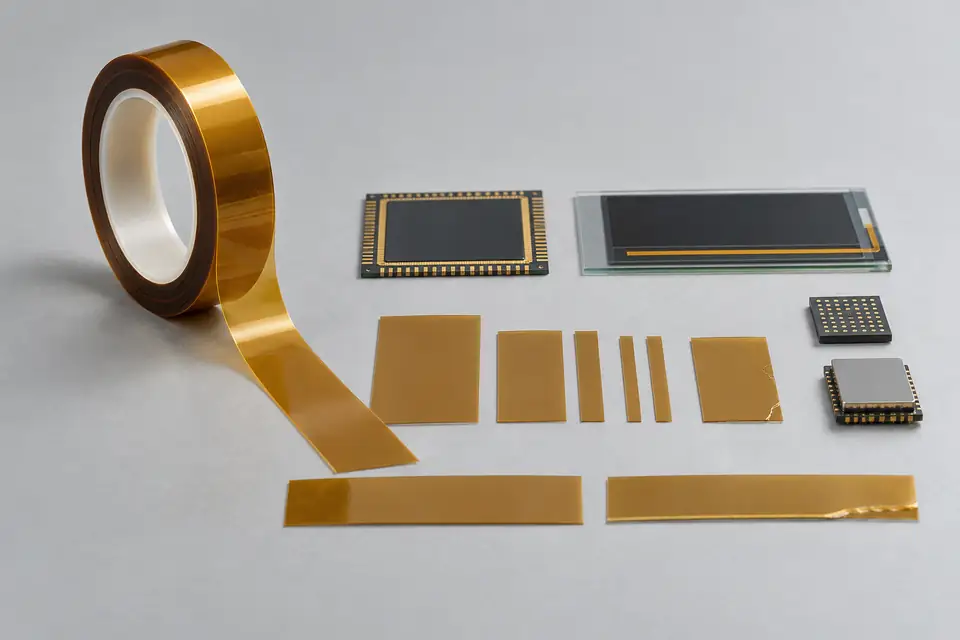
異方性導電フィルムは、印刷またはコーティングされた検出領域の健全性を保つ必要がある薄型の導電性または圧電性機能積層材です。キスカット加工では、配線亀裂、層間剥離、端面バリ、導電性異物、柔軟性の低下を防ぎながら、キャリアまたは剥離ライナーを残して機能層だけを切断することが目的です。刃物は材料名だけで選定せず、実物サンプル、設備図面、測定可能な合格基準に基づいて決定する必要があります。
Reviewed by the MEIRENTE technical team · Updated September 13, 2026
この切断用途が使用される工程
フレキシブルエレクトロニクス製造向け生産
異方性導電フィルムは、タッチ検出、ひずみ測定、フレキシブル回路、圧電検出に使用できるようキスカット加工で加工されます。完成形状は後工程の搬送および組立との適合性を維持する必要があります。
切断品質管理
生産チームは、輪郭精度、端面健全性、配線導通、層間接着、機能領域とのクリアランスについて合格品と不合格品を比較し、その結果を切込み深さ、ライナー厚さ、支持圧力、位置合わせ、剥離挙動と関連付けて評価します。
材料・スクラップの安定搬送
平坦支持、低ひずみ搬送、清浄な回収、導電面の保護により、製品とスクラップは、分離後に二次不良を生じることなく切断部から安定して排出されます。
この切断問題でよく使われる検索表現
- 異方性導電フィルム キスカット加工用刃物
- 産業用異方性導電フィルム キスカット加工刃
- キスカット加工用カスタム異方性導電フィルム刃
- 異方性導電フィルムのキスカット加工を改善する方法
- 異方性導電フィルム キスカット加工の端面不良解析
- 異方性導電フィルム キスカット加工の寸法管理
- フレキシブルエレクトロニクス製造向け異方性導電フィルム キスカット加工設備設定
- キスカット加工用異方性導電フィルム刃物の見積依頼データ
必要な切断結果を明確にする
- 異方性導電フィルムで剥離ライナーを不要に切り抜かない完全な部品分離を実現する
- 配線亀裂、層間剥離、端面バリ、導電性異物、柔軟性の低下を防止する
- タッチ検出、ひずみ測定、フレキシブル回路、圧電検出に必要な形状を維持する
- 次のフレキシブルエレクトロニクス製造工程で合格する切断状態を確保する
ナイフ交換前に確認すべき問題
切断端に配線亀裂、層間剥離、端面バリ、導電性異物、柔軟性の低下が見られる
刃物の状態、切込み深さ、ライナー厚さ、支持圧力、位置合わせ、剥離挙動、材料ロット、合格品と不合格品を比較します。
生産中に仕上がり寸法が変動する
送り位置、張力または押さえ、温度、支持状態、振れ、および寸法測定のタイミングを確認します。
ワークがずれたり反ったりして、機能面の品質が低下する
平坦支持、低ひずみ搬送、清浄な回収、導電面の保護、接触面の清浄度、材料方向、支持、および変形が最初に現れる位置を確認します。
製品とスクラップが安定して分離しない
切断の完全性、スクラップ幅、排出角度、静電気、吸引、回収張力、後工程への移送を確認します。
検討可能なナイフ形状
| 候補となるナイフ形状 | 検討できる条件 | 確認が必要な事項 |
|---|---|---|
| ロータリーキスカット刃 | キスカット加工で、安定した支持・ガイド条件下において剥離ライナーを不要に切り抜かない完全な部品分離が必要な場合に検討します。 | 実際の異方性導電フィルムサンプル、設備インターフェース、取付図、作動方向、承認済み切断見本を確認したうえで決定してください。 |
| 平盤キスカット刃型 | 設備インターフェースまたは材料の切断挙動により、別の刃形状や切断動作が必要な場合に検討します。 | 実際の異方性導電フィルムサンプル、設備インターフェース、取付図、作動方向、承認済み切断見本を確認したうえで決定してください。 |
技術検討に必要な情報
正確なブレード名称が分からなくても問題ありません。被切断材、設備、現行ナイフ、必要な切断結果について、分かる範囲の情報をお送りください。図面またはサンプルに基づいて用途を検討します。
- 異方性導電フィルムの組成、グレード、厚さ、許容ロットばらつき
- キスカット加工に関係する層、コーティング、気孔率、硬さ、粘着剤、表面機能の詳細
- 原反幅と目標寸法、公差、合格図面
- ライン速度、送り方式、張力または押さえ、温度、切断頻度
- 現行の刃物図面、ホルダー接続部、取付寸法、使用済み刃物サンプル
- 材料方向、支持方法、接触面、製品またはスクラップの回収方法
- 輪郭精度、端面健全性、配線導通、層間接着、機能領域とのクリアランスの限界値が分かる合格品と不合格品
- 試作数量、検査方法、後工程、梱包、年間需要
この切断用途に関するよくある質問
異方性導電フィルムを複合材料構成全体として評価する必要があるのはなぜですか?
基材、コーティング、界面、表面状態は圧力、摩擦、曲げに対して異なる反応を示すため、公称厚さだけではキスカット加工の性能を予測できないからです。
材料名だけで刃物を選定できますか?
いいえ。刃形状を確定する前に、切込み深さ、ライナー厚さ、支持圧力、位置合わせ、剥離挙動、ホルダー接続部、生産速度、支持条件、合格品を確認してください。
キスカット加工で不良が発生する主な原因は何ですか?
材料ばらつき、不安定な支持、位置ずれ、汚染、不適切なクリアランス、刃物摩耗が複合し、配線亀裂、層間剥離、端面バリ、導電性異物、柔軟性の低下を引き起こすことがあります。
仕上がり寸法はいつ測定すべきですか?
切断後の回復、残留応力、温度、水分、粘着剤の流動で部品が変化する場合は、切断直後と調質後の両方を記録します。
実生産トライアルでは何を記録すべきですか?
異方性導電フィルムのロット、設定、速度、支持条件、刃物状態、寸法、端面観察、スクラップ挙動、後工程での合否を記録します。
関連する製品・サービス情報
- リチウムイオン電池リサイクル用プレシュレッダーナイフ - 放電済みリチウムイオン電池セル、モジュール、承認済み生産スクラップ · ロータリーシャー式一次破砕および制御造粒
- 伸縮性導電フィルム用ロータリーダイカット刃 - 伸縮性導電フィルム · ロータリーダイカット
- miniLED反射シート用キスカット加工刃 - miniLED反射シート · キスカット加工
特注切断ナイフの技術検討を依頼する
被切断材の詳細、設備またはナイフホルダーの情報、現行ナイフの写真またはサンプル、必要数量、現在の切断不良例をお送りください。最終寸法、刃物材質、刃先形状、公差は、承認済み要件に基づいて確認します。