Tecnologia delle lame / Guida applicativa / Tenute ad alte prestazioni
Lame per rifilatura di precisione di foglio per guarnizione isolante criogenica
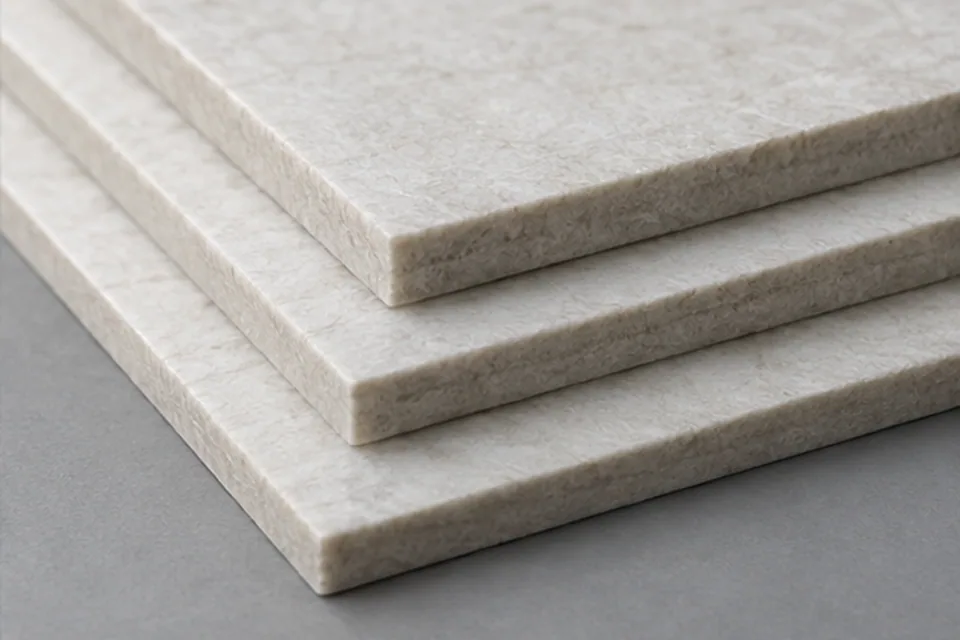
Foglio per guarnizione isolante criogenica è un materiale di tenuta esposto a pressione o agenti chimici; spessore, rinforzo e stato superficiale influiscono sulla tenuta del montaggio. Durante il rifilatura di precisione, l’obiettivo è rimuovere il materiale eccedente proteggendo l’area funzionale, evitando strappo del bordo, estrazione del rinforzo, danni da compressione, contaminazione o deriva dimensionale. La scelta della lama deve basarsi su campioni, disegni dell’attrezzatura e criteri di accettazione misurabili, non sul solo nome del materiale.
Reviewed by the MEIRENTE technical team · Updated September 13, 2026
Dove viene utilizzata questa applicazione di taglio
Produzione per tenute ad alte prestazioni
Foglio per guarnizione isolante criogenica viene lavorato mediante rifilatura di precisione per applicazioni di compressione dell’idrogeno, contenimento chimico, tenuta ad alta temperatura e assemblaggio di guarnizioni di precisione. La geometria finita deve restare compatibile con la movimentazione e l’assemblaggio a valle.
Controllo della qualità di taglio
I team di produzione confrontano campioni accettati e scartati per integrità del bordo, spessore, dimensioni del profilo, stato del rinforzo, pulizia e idoneità al montaggio, quindi collegano il risultato a sovrametallo di rifilatura, supporto, presentazione della lama, allineamento e uscita dello scarto.
Gestione stabile di materiale e scarto
Supporto piano e pulito, compressione controllata e trasferimento protetto dei componenti di tenuta finiti aiutano prodotto e scarto a lasciare la zona di taglio in modo uniforme, senza generare un secondo difetto dopo la separazione.
Limiti del processo di rifilatura di precisione
La rifilatura di precisione rimuove un sovrametallo controllato per finire un bordo o profilo esistente; non ricava il pezzo primario dal foglio intero.
Verifica dell’impostazione per foglio per guarnizione isolante criogenica
Registrare lotto, spessore, direzione e supporto del foglio per guarnizione isolante criogenica, oltre a sovrametallo di rifilatura, supporto, presentazione della lama, allineamento e uscita dello scarto, velocità operativa e condizione iniziale del taglio, prima di modificare una variabile alla volta.
Verifica di accettazione per foglio per guarnizione isolante criogenica
Rilasciare l’impostazione solo quando i campioni accettati di foglio per guarnizione isolante criogenica rispettano i limiti documentati per integrità del bordo, spessore, dimensioni del profilo, stato del rinforzo, pulizia e idoneità al montaggio e restano idonei a compressione dell’idrogeno, contenimento chimico, tenuta ad alta temperatura e assemblaggio di guarnizioni di precisione.
Modi comuni per descrivere questo problema di taglio
- lame per rifilatura di precisione di foglio per guarnizione isolante criogenica
- lame industriali per rifilatura di precisione di foglio per guarnizione isolante criogenica
- lame personalizzate per foglio per guarnizione isolante criogenica e rifilatura di precisione
- come migliorare il rifilatura di precisione di foglio per guarnizione isolante criogenica
- analisi dei difetti del bordo nel rifilatura di precisione di foglio per guarnizione isolante criogenica
- controllo dimensionale del foglio per guarnizione isolante criogenica nel rifilatura di precisione
- impostazione del rifilatura di precisione per foglio per guarnizione isolante criogenica nel settore tenute ad alte prestazioni
- dati RFQ per lame da rifilatura di precisione di foglio per guarnizione isolante criogenica
Definite il risultato di taglio richiesto
- Ottenere un perimetro finale stabile con residui controllati per foglio per guarnizione isolante criogenica
- Prevenire strappo del bordo, estrazione del rinforzo, danni da compressione, contaminazione o deriva dimensionale
- Mantenere la geometria richiesta per compressione dell’idrogeno, contenimento chimico, tenuta ad alta temperatura e assemblaggio di guarnizioni di precisione
- Fornire una condizione di taglio accettata dalla successiva operazione di tenute ad alte prestazioni
Problemi da diagnosticare prima di cambiare la lama
Il bordo tagliato presenta strappo del bordo, estrazione del rinforzo, danni da compressione, contaminazione o deriva dimensionale
Confrontare stato della lama, sovrametallo di rifilatura, supporto, presentazione della lama, allineamento e uscita dello scarto, lotto del materiale e campioni accettati rispetto a quelli scartati.
Le dimensioni finite variano durante la produzione
Controllare registro di avanzamento, tensione o bloccaggio, temperatura, stato del supporto, eccentricità e momento della misurazione.
Il materiale si sposta, si incurva o perde qualità superficiale funzionale
Verificare supporto piano e pulito, compressione controllata e trasferimento protetto dei componenti di tenuta finiti, pulizia delle superfici di contatto, direzione del materiale, supporto e primo punto in cui compare la deformazione.
Prodotto e scarto non si separano in modo uniforme
Controllare completezza del taglio, larghezza e angolo di uscita dello scarto, elettricità statica, aspirazione, tensione di raccolta e trasferimento a valle.
Tipi di lama che possono essere valutati
| Possibile tipo di lama | Quando può essere valutato | Cosa occorre confermare |
|---|---|---|
| Lama rettilinea per rifilatura di precisione | Da considerare quando il rifilatura di precisione richiede di ottenere un perimetro finale stabile con residui controllati con supporto e guida stabili. | Confermare solo dopo aver esaminato un campione reale di foglio per guarnizione isolante criogenica, l’interfaccia dell’attrezzatura, il disegno di montaggio, la direzione operativa e un riferimento di taglio accettato. |
| Coltello personalizzato per rifilatura perimetrale | Da considerare quando interfaccia dell’attrezzatura e risposta del materiale richiedono una geometria o un movimento di taglio alternativi. | Confermare solo dopo aver esaminato un campione reale di foglio per guarnizione isolante criogenica, l’interfaccia dell’attrezzatura, il disegno di montaggio, la direzione operativa e un riferimento di taglio accettato. |
Informazioni da inviare per la verifica tecnica
Non è necessario conoscere il nome esatto della lama. Inviate le informazioni disponibili sul pezzo, sulla macchina, sulla lama attuale e sul risultato richiesto, così da valutare l'applicazione sulla base di un disegno o campione.
- Composizione, grado, spessore e variazione di lotto ammessa del foglio per guarnizione isolante criogenica
- Dettagli di strati, rivestimento, porosità, tempra, adesivo o funzione superficiale rilevanti per il rifilatura di precisione
- Larghezza in ingresso, dimensioni obiettivo, tolleranze e disegno di accettazione
- Velocità di linea, modalità di avanzamento, tensione o bloccaggio, temperatura e frequenza di taglio
- Disegno della lama o del coltello attuale, interfaccia del portalama, dimensioni di montaggio e campione usato
- Direzione del materiale, supporto, superfici di contatto e metodo di raccolta di prodotto o scarto
- Campioni accettati e scartati con limiti per integrità del bordo, spessore, dimensioni del profilo, stato del rinforzo, pulizia e idoneità al montaggio
- Quantità di prova, metodo di ispezione, operazione a valle, imballaggio e fabbisogno annuo
Domande su questa applicazione di taglio
Perché il foglio per guarnizione isolante criogenica va valutato come struttura completa?
Substrato, rivestimento, interfacce e stato superficiale possono reagire diversamente a pressione, attrito e flessione; il solo spessore nominale non predice il comportamento nel rifilatura di precisione.
La lama può essere scelta usando solo il nome del materiale?
No. Prima di definire la geometria occorre confermare sovrametallo di rifilatura, supporto, presentazione della lama, allineamento e uscita dello scarto, interfaccia del portalama, velocità di produzione, supporto e campioni accettati.
Quali sono le cause comuni dei difetti nel rifilatura di precisione?
Variazione del materiale, supporto instabile, disallineamento, contaminazione, gioco inadeguato e usura della lama possono interagire causando strappo del bordo, estrazione del rinforzo, danni da compressione, contaminazione o deriva dimensionale.
Quando vanno misurate le dimensioni finite?
Registrare risultati immediati e condizionati quando recupero, tensioni residue, temperatura, umidità o flusso dell’adesivo possono modificare il pezzo dopo il taglio.
Che cosa va registrato durante una prova di produzione?
Registrare lotto del foglio per guarnizione isolante criogenica, impostazione, velocità, supporto, stato della lama, dimensioni, osservazioni sul bordo, comportamento dello scarto e accettazione a valle.
Informazioni correlate su prodotti e servizi
- carta isolante per cave di motori EV: lame per taglio longitudinale di fogli - carta isolante per cave di motori EV · taglio longitudinale di fogli
- Lame per taglio a misura di foglio per diaframma di compressore a idrogeno - foglio per diaframma di compressore a idrogeno · taglio a misura
- nastro protettivo per lo stampaggio di semiconduttori: lame per taglio longitudinale a rasoio - nastro protettivo per lo stampaggio di semiconduttori · taglio longitudinale a rasoio
Richiedete una verifica per una lama da taglio su misura
Inviate i dati del pezzo, le informazioni sulla macchina o sul portalama, fotografie o un campione della lama attuale, la quantità richiesta ed esempi del problema di taglio. Dimensioni finali, materiale, geometria del filo e tolleranze vengono confermati in base ai requisiti approvati.
Informazioni correlate su prodotti e servizi